Artykuł sponsorowany
Od czego naprawdę zależy koszt chromowania detali w produkcji seryjnej
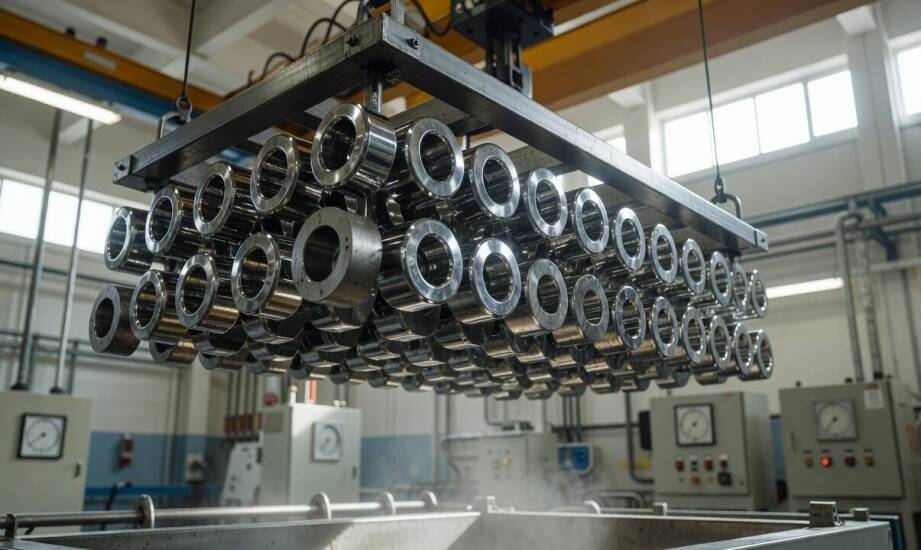
Dwie partie detali stalowych o identycznych wymiarach trafiają do wyceny w zakładzie obróbki powierzchniowej. Pierwsza liczy pięćset sztuk, wymaga standardowej grubości powłoki i przechodzi podstawową kontrolę wymiarową. Druga obejmuje zaledwie pięćdziesiąt sztuk, lecz zakłada zaostrzone tolerancje, selektywne pokrycie tylko wybranych powierzchni oraz przygotowanie pełnej dokumentacji procesowej. Koszt jednostkowy w drugiej partii okazuje się zauważalnie wyższy, co wynika z rozłożenia kosztów przygotowania wanien na mniejszą liczbę elementów oraz dodatkowego nakładu pracy ręcznej. Nawet podobne wizualnie elementy mogą wygenerować zupełnie różne wydatki produkcyjne.
Wymagania jakościowe i dodatkowe operacje technologiczne
Zakres dokumentacji jakościowej bezpośrednio kształtuje kalkulację zlecenia. Rysunek techniczny musi precyzyjnie wskazywać powierzchnie przeznaczone do pokrycia oraz wymaganą grubość nałożonej warstwy. Dodatkowe certyfikaty i protokoły pomiarów mikrotwardości zwiększają nakład pracy personelu laboratoryjnego, co odczuwalnie wydłuża czas obsługi zamówienia. Tolerancje odbioru decydują o częstotliwości przeprowadzania kontroli międzyoperacyjnej. Węższe pola tolerancji oznaczają konieczność wykonania większej liczby pomiarów na jedną partię materiału. Rośnie również ryzyko odrzutu detali, które nie spełniają wyśrubowanych norm.
Maskowanie i selektywne pokrycie podnoszą koszt usługi znacznie mocniej niż sama powłoka nałożona na metal. Obszary wyłączone z obróbki zabezpiecza się grubymi taśmami maskującymi, które wykazują pełną odporność na agresywne działanie elektrolitu. Taka operacja wymusza ręczne przygotowanie każdego detalu przed zanurzeniem. Po wyjęciu elementów z kąpieli pracownicy muszą precyzyjnie usunąć wszystkie taśmy i oczyścić ewentualne resztki kleju. Selektywne nanoszenie warstwy galwanicznej wymaga dodatkowo zastosowania specjalnych anod pomocniczych lub osłon z tworzywa sztucznego. Komplikuje to rozmieszczenie elementów w wannie galwanicznej i zmniejsza przepustowość pojedynczego wsadu.
Przemysłowy proces osadzania powłok zaczyna się od gruntownego oczyszczenia, odtłuszczenia i trawienia powierzchni w osobnych zbiornikach. Następnie przygotowane elementy trafiają do docelowej kąpieli z wodnym roztworem kwasu chromowego, która utrzymuje temperaturę na poziomie 45–55 °C. Pod wpływem przepływającego prądu stałego jony chromu osadzają się powoli na materiale bazowym, tworząc ciągłą warstwę ochronną. Czas trwania elektrolizy zależy od specyfikacji technicznej dostarczonej przez klienta oraz od zastosowanej gęstości prądu. Gotowe detale przechodzą etap wielokrotnego płukania, suszenia oraz drobiazgowej kontroli mikrotwardości. Dla wariantów technicznych twardość wynosi zazwyczaj od 1000 do 1100 HV. Każda dodatkowa czynność narzucona w specyfikacji wydłuża cały cykl produkcyjny i generuje wyższe zużycie energii elektrycznej.
Wpływ skali serii i planowania partii
Wielkość serii produkcyjnej oraz powtarzalność geometrii elementów bezpośrednio określają finalną kwotę widoczną na fakturze. W przypadku bardzo dużych zamówień koszty przygotowania wanien, dozowania chemii i ustawienia parametrów prądowych rozkładają się na tysiące sztuk. Identyczne detale pracownicy układają na metalowych stojakach według jednego, sprawdzonego wcześniej schematu. Taka standaryzacja znacząco skraca czas załadunku i rozładunku. Małe serie wymuszają z kolei częste przezbrojenia całej linii, zmianę zawieszek i modyfikację parametrów zasilania. Zwiększa to udział stałych wydatków w cenie pojedynczego wyrobu metalowego.
Zarządzanie partiami towaru wpływa na efektywne wykorzystanie mocy przerobowych i obniżenie zużycia mediów. Zakład nakładający powłoki łączy zlecenia o zbliżonych parametrach w jeden pojemny wsad, co ogranicza liczbę cykli grzewczych oraz filtrowania kąpieli. Spółka jawna Elektromet Galvanic przetwarza w ten sposób detale dla czołowych producentów AGD, energetyki oraz sektora motoryzacyjnego z całej Polski. Zapotrzebowanie na powłoki techniczne ma charakter ściśle ponadregionalny. Przemysłowe chromowanie Kraków oraz inne duże ośrodki produkcyjne zlecają wyspecjalizowanym galwanizerniom, organizując regularny transport całych serii elementów do potężnych wanien zlokalizowanych w Świdnicy. Nieregularne dostawy elementów o różnej, skomplikowanej geometrii wymuszają z kolei każdorazowe, indywidualne podejście do procesu. Brak powtarzalności zawsze podnosi ostateczną wycenę, niezależnie od łącznej wagi zamówienia.
Wycena obróbki galwanicznej w zaawansowanej produkcji przemysłowej wynika wprost z precyzyjnych wymagań technologicznych, skali obsługiwanego zamówienia oraz zakładanego ryzyka odrzutu. Sama rynkowa nazwa usługi stanowi dla inżynierów jedynie punkt wyjścia do złożonej kalkulacji. Zakres dokumentacji jakościowej i konieczność maskowania wybranych stref determinują faktyczny nakład pracy ręcznej. Zadeklarowana grubość powłoki, objętość partii materiału oraz powtarzalność geometryczna elementów ostatecznie weryfikują koszty zużycia energii elektrycznej i specjalistycznych materiałów w wannie galwanicznej. Tanie chromowanie seryjne sprawdza się więc tylko przy prostych kształtach i dużych, regularnych dostawach.
Kategorie artykułów
Polecane artykuły

Jak różni się praca zaworu kulowego pływającego i czopowego przy dużych średnicach
Podobny korpus z zewnątrz oraz niemal identyczny ruch ćwierćobrotowy nie gwarantują takiego samego zachowania armatury zaporowej pod dużym obciążeniem. Z perspektywy rurociągu różnice między wersją z kulą luźną a podpartą bywają trudne do zauważenia bez dogłębnej analizy przekroju technicznego układ

Jak sesja narzeczeńska wzbogaca pakiet Premium ślubnej fotografii?
Sesja narzeczeńska to istotny element przygotowań do ślubu, który ma wpływ na fotografię ślubną. Umożliwia parom lepsze poznanie swojego fotografa oraz oswojenie się z obiektywem. Dzięki temu w dniu ceremonii czują się bardziej komfortowo, co przekłada się na naturalność zdjęć. Emocje uchwycone podc